
钣金机架加工设计优化:平衡强度重量与制造成本及焊接工艺
作者:佚名|分类:经典语句|浏览:89|发布时间:2026-11-05
在自动化生产线以及大型储能系统的制造领域,钣金机架作为核心支撑结构,其性能表现直接关系到设备的整体寿命与运行效率。然而,在实际生产过程中,工程师们普遍面临一个棘手的矛盾:一方面,为了追求更高的机械强度与耐用性,往往倾向于增加板材厚度;另一方面,板材一旦过厚,整机自重急剧增加,不仅导致材料成本飙升,更给后续的搬运与现场安装带来了沉重的负担。反之,如果为了减轻重量而过度减薄板材,机架在长期运行中极易出现晃动现象,影响设备的稳定性。
面对这一两难选择,许多缺乏经验的新手设计师往往会采取简单粗暴的“一刀切”方案。第一种常见误区是统一选用高厚度板材,虽然这确实保证了足够的结构强度,但高昂的材料费用以及笨重的设备重量,使得物流和安装成本大幅增加。另一种误区则是全部采用薄板且不加任何加强筋,这种设计在承受设备载荷后容易发生塑性变形,随着使用年限的增长,设备的加工精度会逐渐下降,最终导致生产良率受损,严重影响客户的使用体验。
要解决上述问题,最科学合理的做法是实施分区优化设计策略。针对机架中承受主要载荷的关键部位,如立柱和底座,应选用经过严格计算的合适厚度板材;而对于侧板、护罩等不直接承受主要压力的非关键区域,则可以适当选用较薄的板件。更重要的是,不能单纯依赖堆叠板材厚度来提升刚性,而应通过设计折弯翻边、增加加强筋等结构形式,在不显著增加重量的前提下,有效提升机架的整体抗弯刚度。
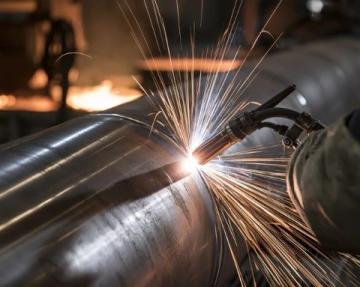
除了结构设计,焊接工艺的质量控制同样不容忽视。焊接过程中,焊缝的分布必须保持均匀,避免局部热量过度集中导致板材受热变形。在完成焊接工序后,还需要进行专业的校正处理,以消除机架可能出现的扭曲现象,确保安装面的平整度。只有严格控制焊接热输入,才能保证机架在复杂工况下依然保持结构稳定,延长设备的使用寿命。
此外,还需充分考量运输与安装的便捷性。对于体积较大或重量过重的机架,采用拆分加工、现场拼接的方式,既能保证最终成品的整体强度,又能大幅降低运输难度,方便现场快速组装。钣金机架的设计并非板材越厚越好,关键在于结合受力位置进行精细的结构优化。只有平衡好强度、自重与制造成本这三个核心要素,才能制定出更稳妥、更具竞争力的技术方案,满足现代工业设备的高标准要求。
(责任编辑:佚名)